めっき液管理の基本:何を測り、どう整えるか
最終更新日:
本ページの一般的な説明は、公的機関の資料と各社の公式情報の範囲で整理したものです。管理項目や頻度は、めっきの種類、薬品メーカーの推奨条件、顧客の仕様によって異なります。実際の運用は、薬品メーカーの技術資料と社内の作業標準に従ってください。
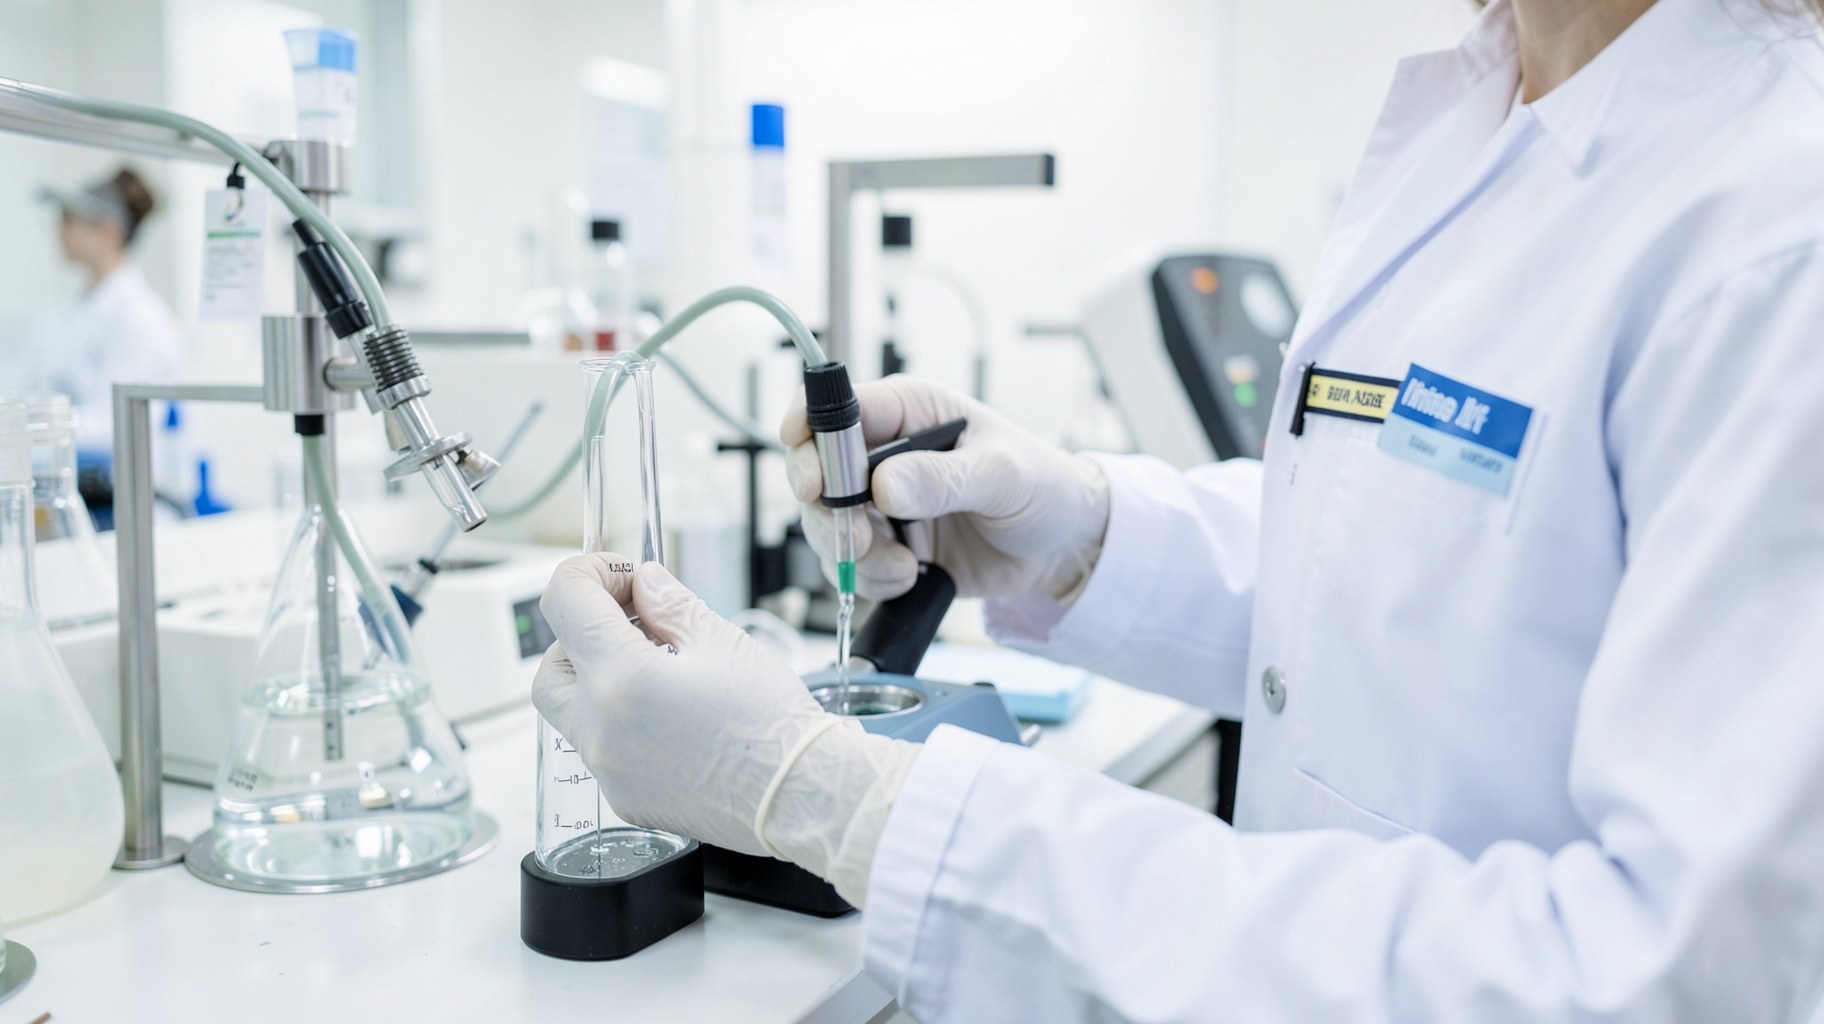
めっき液は、使うほどに成分が変化します。電気めっきでは、陽極から金属が溶け出して補われる方式と、補充用の塩を加える方式があり、いずれも運転を続けるうちに金属濃度、pH、添加剤の量、不純物の濃度が変わっていきます。無電解めっきでは、反応そのものが成分を消費するため、変化はさらに速くなります。液管理とは、これらの変化を測り、基準の範囲に戻し続ける作業のことです。

代表的な管理項目は、主成分の金属濃度、pH、温度、添加剤(光沢剤、安定剤など)の濃度、不純物の混入量です。測定には、滴定や吸光光度法などの化学分析が使われ、電気めっきの液の状態を小さな槽で確認する方法としては、ハルセル試験が広く知られています。ハルセル試験は、特殊な形の小型の槽に板を入れて電流を流し、板の上の電流密度の違いによる皮膜の見え方から、液の状態を判断する手法です。山本鍍金試験器の公式サイトの製品分類には、ハルセルが掲載されており、研究開発や液の評価に使う試験器が提供されていることが確認できます。
分析結果に基づいて薬品を補給する作業を、人が手作業で行う現場は今も少なくありません。作業者の経験と判断に依存する部分が大きく、同じ液でも担当者や時間帯によって管理の仕方が変わるという課題があります。この属人性を減らすために、分析と補給を自動化する装置が開発されています。
自動分析・自動補給:薬品メーカーが提供する装置
液管理の自動化は、薬品メーカーが薬品と一体で提供する例が多く見られます。公式サイトで確認できる範囲では、次のような装置が掲載されています。
- JCU:装置関連事業として、全自動表面処理装置、自動分析管理装置、プラズマ処理装置を挙げています。薬品と装置を一体で販売することを事業内容に含めています。
- 上村工業:表面処理の事業領域を、めっき用薬品、めっき用装置、液管理装置の三つに分けて説明しています。
- 石原ケミカル:金属表面処理剤及び機器等の事業内容に、化成処理液自動管理装置を挙げています。
- 山本鍍金試験器:湿式表面処理分析器の設計・開発・製造を事業内容に挙げています。
自動分析管理装置は、一般に、槽から液を採取し、センサーや滴定などで成分を測定し、その結果に応じて薬品タンクから補給液を自動で注入する仕組みです。測定の間隔を短くし、補給を少量ずつ頻繁に行うことで、液の状態を基準値の近くに保ちやすくなるとされています。ただし、装置の導入だけで品質が自動的に安定するわけではありません。センサーの校正、薬品タンクの管理、分析試薬の更新、装置が示した異常の原因の切り分けなど、運用する人の作業は残ります。
無電解めっきのように液の変化が速い工程や、電子部品・半導体向けのように成分管理の許容幅が小さい工程では、自動管理の導入メリットが大きいと考えられます。一方、少量多品種の受託加工で、液の種類が多く、各槽の使用頻度が低い場合は、人が管理する方が経済的な場合もあります。導入の判断は、処理量、液の種類、品質要求、人員体制によって異なります。設備と薬品の事業者の事実項目は【比較表】めっき薬品・表面処理薬品メーカーと【比較表】めっき設備・自動化ライン・受託加工に整理しています。
IoTによる稼働状況の見える化:公設試験研究機関の事例
めっき工場へのIoT導入は、中小規模の事業者にとって現実的な第一歩として、各地の公設試験研究機関が支援している分野です。静岡県工業技術研究所は、令和元年度の研究成果事例として、めっき工場のIoT導入支援の実例を公表しています。
この事例によると、対象のめっき加工会社は複数のめっき槽を持ち、処理中の約三日間は人による作業が不要でしたが、品質管理のために槽の状態(液温、水位)を定期的に確認する必要があり、休日出勤が日常的になっていたとされています。そこで、めっき槽の常時監視システムと、省電力広域ネットワーク(LPWA)を利用した異常通知システムを構築しました。各槽に水位と液温のセンサーを取り付け、小型コンピューターにデータを集約して稼働状況を見える化し、異常が発生したときだけ社員にメールを送る仕組みにしたと説明されています。
この事例が示す重要な点は、導入の目的が「異常の見逃しを防ぎ、管理に要する工数を減らすこと」に絞られていることです。データを蓄積した先の活用として、機械学習による異常判定の高精度化や、電流電圧のデータ収集による品質の安定化が、期待される効果として挙げられています。ここで述べられているのは、あくまで将来の期待であり、成果として確認された数値ではありません。

このように、IoTの導入は、まず温度や水位などの測りやすい項目から始めて、異常の通知、データの蓄積、解析と活用へと段階的に進める進め方が現実的だと示唆されます。測定する項目の選び方、センサーの耐薬品性、無線通信の方式、データの取り扱いなどは、事業者ごとに検討が必要です。
膜厚測定と品質データの活用
めっきの品質を数値で確認する代表的な方法が膜厚測定です。皮膜の厚さは、耐食性、導電性、はんだ付け性、寸法精度に直接関わります。非破壊で測れる方法として、蛍光X線膜厚計が広く使われています。試料にX線を照射すると、皮膜と素地から元素に固有の蛍光X線が出るため、その強度から皮膜の厚さと組成を推定する仕組みです。微小な電子部品や多層の皮膜の測定にも使われます。
膜厚の測定結果は、ロットごとの記録として顧客に提出される場合があります。測定点の位置、測定の回数、校正に使う標準片、測定器の管理方法は、品質保証の体制の一部です。膜厚データを液の分析結果、電流、時間、温度などの運転データと関連づけて蓄積すれば、品質のばらつきの原因を分析する材料になります。ただし、データをどう結びつけるかは、記録の様式や識別番号の付け方が整っていないと難しく、システム化の前に記録の整理が必要になる場合が多くあります。

三ツ矢の公式サイトは、機能特性の検索項目に低接触抵抗、耐腐食、耐摩耗、はんだ接合性、ウィスカ発生対策などを挙げ、解決事例のページでは品質改善やコスト低減などの区分を設けています。日本プレーテックの公式サイトには、検査・試験設備のページがあります。こうした記載から、品質に関わる設備と体制を、公式サイトで一部確認できます。
画像検査とAI:公設試験研究機関の研究報告から
外観検査は、めっき工程の最後に行われる品質確認のひとつで、微細な傷、しみ、膨れ、変色、ピットなどの不良を見つける作業です。熟練した検査員の目視に頼る現場が多く、検査員の確保と検査結果のばらつきが課題とされています。
岐阜県産業技術総合センターは、2024年の研究報告で、めっき処理部品の外観不良を検出する画像検査システムの開発を報告しています。報告によると、めっき部品の表面は平滑で光沢があるため、照明の条件を整えないと鏡面反射によるグレアが発生します。偏光カメラや偏光フィルタ付きの照明では不良部位を明確に撮影できず、通常のエリアスキャンカメラとフラットドーム照明を組み合わせた画像取得手法が選ばれました。さらに、正常データのみを学習して異常を検出する教師なし学習の手法であるPatchCoreを異常検知に使い、めっき不良を検出できることを確認したとされています。学習には正常品の画像50枚、評価には正常品16枚と異常品16枚の画像を用いたと記載されています。
この報告は「第1報」であり、小規模なデータセットでの検証結果です。生産ラインでの実用化や、不良の種類の分類、誤検出の割合の評価は、今後の課題として位置づけられています。AIの活用を検討する際は、公表された研究報告と、製品化された検査装置とを区別して読む必要があります。画像検査で成果を得るためには、アルゴリズムの選択よりも、照明とカメラの条件を整えて安定した画像を得ること、および正常品の定義を明確にすることが重要であると、この報告からも読み取れます。
なお、当サイトは、特定の企業がめっき液管理にAIを導入した事例について、公式サイトや公的資料で確認できたもの以外は掲載しません。「AIでめっき液を自動制御している」という主張を見かけた場合は、何を入力とし、何を出力とし、どのような精度で確認されたのかを、一次資料で確かめてください。
人手不足と技能継承:自動化と技能をどう両立させるか
めっきの現場では、液の状態の変化を、色、においや泡立ち、皮膜の見え方などから察知する技能が受け継がれてきました。分析装置や自動補給装置が普及しても、異常が出たときに原因を切り分ける判断や、新しい形状の部品に合わせて条件を調整する判断は、人の経験に依存しやすい領域です。
厚生労働省の技能検定には、めっき職種があり、電気めっき作業と溶融亜鉛めっき作業が実施されています。技能検定は、技能を客観的に評価する国家検定制度で、各都道府県の職業能力開発協会が実施を担います。詳細は排水処理規制・資格・キャリアで整理しています。
自動化と技能継承を両立させるうえでは、次のような取り組みが論点になります。
- 作業標準の文書化:熟練者の判断基準を、測定値と写真、作業手順として記録する。
- 測定の客観化:目視の判断を、分析値や膜厚、画像検査の結果と対応づけて、判断の根拠を共有する。
- 異常時の対応の記録:トラブルの原因と対処をデータベース化し、新人の教育に使う。
- 段階的な自動化:見える化、異常通知、自動補給の順に、現場が納得できる範囲から進める。
こうした取り組みは、大規模な設備投資を伴わなくても始められるものが多く、公設試験研究機関の支援や、薬品メーカーの技術サポートの活用が現実的な入口になります。
導入効果の考え方も、事業者ごとに異なります。休日の巡回が減る、異常の発見が早まる、記録の作成が省力化される、といった効果は、導入前後の作業時間や不良の発生状況を同じ条件で記録して比べることで、はじめて社内で説明できるようになります。装置の仕様書に示された性能と、自社の現場で得られる成果は同じではないため、小さな範囲で試し、結果を確認してから適用範囲を広げる進め方が、公設試験研究機関の事例にも共通しています。
一次情報の確認先
- 静岡県工業技術研究所:令和元年度 研究成果事例「めっき工場のIoT導入支援の実例」
- 岐阜県産業技術総合センター:研究報告 第6号「めっき処理部品の外観不良を検出する画像検査システムの開発」
- JCU:会社概要、上村工業:事業内容
- 石原ケミカル:会社概要、山本鍍金試験器:会社概要
- 中央職業能力開発協会:技能検定